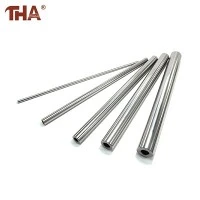
هنگامی که یک دروازهای خودکار-و- یا یک خط نقاله پیوسته شروع به ایجاد صدای سنگ زنی در حین کار میکند، تکنسینها معمولاً به روانکاری ناکافی داخل بوشینگهای خطی مشکوک هستند. آنها محفظه ها را دوباره-چربی میکنند و میلههای راهنما را پاک میکنند، اما هفتهها بعد لکههای عمیق و موازی در سطح فلز فرو رفته است. مشکل اساسی به ندرت خرابی گریس است. تقریباً همیشه ناشی از عمق مورد القایی ناکافی در سراسر اولیه استشفت خطیمونتاژ بسیاری از ماشینسازان میلههای راهنما را بهعنوان میلههای فولادی صیقلی ساده در نظر میگیرند، و فراموش میکنند که بلبرینگهای خطی در حال چرخش، فشار نقطهای متمرکز زیادی را به نواحی تماس کوچک وارد میکنند. اگر شافت فاقد پوسته سخت شده عمیق و یکنواخت باشد، بارهای سنگین روی هسته نرم زیرین را خرد می کند و باعث می شود که روکش کروم بیرونی خرد شود، پوسته شود و نگهدارنده های بلبرینگ خرد شود.
جلوگیری از این شکستگی سطحی زودرس مستلزم بررسی مراحل پردازش حرارتی و تکمیل میله فولادی است. ما از کوتاهی در تهیه مواد خام خودداری می کنیم. تاسیسات تولید ما از فولاد کربنی ممتاز یا فولاد ضد زنگ مارتنزیتی استفاده میکند که هر میله را از طریق سختسازی القایی با فرکانس بالا-مستمر عبور میدهد تا در یک پوسته بیرونی عمیق-مقاوم در برابر سایش با سختی سطح HRC 58-62 قفل شود. هنگامی که تنش حرارتی تثبیت شد، میلهها را در ماشینهای سنگزنی بدون مرکز چند محوری پردازش میکنیم تا از تلورانسهای قطر بیرونی و گرد بودن در تمام طول اطمینان حاصل شود. برای محیطهای سخت، از یک روکش کروم سخت یا لایه کروم سیاه استفاده میکنیم و سطح را به یک سطح فوقالعاده صاف پرداخت میکنیم. این توالی ساخت تضمین می کندشفت خطیسطح آزاد میکرو-منافذ- را حفظ میکند، از اکسیداسیون زودرس جلوگیری میکند و در عین حال به توپهای فولادی در حال چرخش اجازه میدهد بیصدا با حداقل مقاومت غلتشی و حرکت لغزش صفر- سر بخورند.
حفظ تکرارپذیری طولانیمدت در زمانبندیهای کارخانهای تهاجمی نیز به درستی و انتخاب پشتیبانی مناسب در طراحی اولیه ماشین بستگی دارد. یک میله فولادی به طور طبیعی در حین خاموش شدن حرارتی تاب می خورد. اگر یک کارخانه صرفاً میله را بدون تنش-آسیاب کند، نیروهای داخلی باعث میشوند که میله پس از پیچشدن به یک منحنی ظریف خم شود. این کمان پنهان، بلوکهای خطی را مجبور میکند در امتداد یک قوس نامرئی حرکت کنند و به شدت جریان موتور را افزایش داده و دقت موقعیتیابی را از بین میبرد. علاوه بر این، در کاربردهای طولانی-میزان، میلههای راهنما بدون پشتیبانی تحت وزن خود خم میشوند و باعث بارگیری لبه-روی مهر و موم بلبرینگ میشوند. تجهیز طرح خود به پشتیبانی کاملشفت خطیپیکربندیها یا بلوکهای پشتیبانی دقیق- انحراف مرکز را از بین میبرد، از مدارهای بلبرینگ داخلی در برابر سایش ناهموار محافظت میکند، و خطوط تولید خودکار شما را بدون خرابیهای غیرمنتظره تعمیر و نگهداری کار میکند.
یکپارچه سازی فیلد عیب یابی: سؤالات متداول برای تیم های تدارکات و مونتاژ
چرا شفت کروم سخت ما در محیط کارخانه تمیز لکه های زنگ زدگی ایجاد می کند؟
لکههای زنگزدگی روی شفتهای کرومکاری شده سخت معمولاً به دلیل سوراخهای میکروسکوپی در لایه آبکاری در معرض رطوبت محیط یا مواد شیمیایی تمیزکننده تهاجمی ایجاد میشوند. روکش کروم استاندارد دارای ترکهای میکرو- طبیعی است. اگر سطح فولاد زیرین به درستی آماده نشده باشد یا اگر ضخامت آبکاری خیلی نازک باشد، رطوبت به فلز پایه نفوذ می کند. برای محیطهای مرطوب، شستشو یا شیمیایی، توصیه میکنیم به فولاد ضد زنگ مارتنزیتی (مانند SUS440C) ارتقا داده شود یا سطح کروم سیاه را مشخص کنید.
آیا میتوانیم پس از تحویل، تختهای سفارشی، کلیدها یا شیارهای حلقه نگهدارنده روی شفتهای سخت شده شما را ماشین کنیم؟
ماشینکاری یک میله سخت شده القایی- (HRC 58-62) در مغازه خود دستور العملی برای ابزارهای ترک خورده و عمق قاب آسیب دیده است. هنگامی که پوسته بیرونی سفت شد، بریدن کلیدها یا سوراخ کردن سوراخهای نصب خطر شکستن میله یا خم شدن آن را از حالت مستقیم خارج میکند. برای جلوگیری از خراب شدن قطعات، نقشه های CAD خود را قبل از تولید برای ما ارسال کنید. ابتدا تمام تراشکاری، سوراخکاری و فرز کلیدی لازم را روی استوک خام انجام می دهیم، قطعات را از طریق سخت شدن القایی و آسیاب بدون مرکز نهایی تنها پس از برش هر ویژگی انجام می دهیم.
تفاوت بین شفت توپر و شفت خطی توخالی چیست؟
این به جرم متحرک در مقابل قدرت هسته بستگی دارد. یک محور توخالی دارای سوراخی است که-دریل شده یا سرد-از خط مرکزی آن عبور میکند و وزن کل را تا 40 درصد کاهش میدهد در حالی که تقریباً سفتی خمشی یک میله جامد را حفظ میکند. این کاهش وزن برای انتخاب سریع-و-گندری ها در جایی که باید اینرسی را از بین ببرید بسیار زیاد است تا از گرم شدن بیش از حد سروو موتورها جلوگیری شود. هسته توخالی همچنین به عنوان یک مجرای داخلی مفید برای مسیریابی خطوط هوا، کابل های حسگر یا لوله های سیال مستقیماً در محور عمل می کند. از سوی دیگر، شفتهای جامد، انتخاب پیشفرض برای بارگذاری شعاعی کوتاه-کوتاه و سنگین باقی میمانند که در آن به حداکثر فولاد مقطع{10}}برای مقاومت در برابر نیروهای خرد کردن نیاز دارید.
ماتریس عملکرد فنی
| ویژگی | جزئیات مهندسی و مشخصات |
| گزینه های مواد | فولاد کربن بالا- (SUJ2 / GCr15)، فولاد ضد زنگ (SUS440C / SUS304) |
| سختی سطح | HRC 58 - 62 (فرکانس بالا-سخت شده القایی مداوم) |
| گزینه های آبکاری | آبکاری کروم سخت (10-15 میکرومتر)، کروم سیاه، آبکاری نیکل |
| تحمل قطر بیرونی | تلرانس ماشین های دقیق g6، h6، f7 |
| انواع سازه | شفت دقیق جامد، وزن توخالی-شفت کاهشی، شفت ریلی کاملاً پشتیبانی شده |
در نهایت، تعیین درجه-بالاشفت خطیمونتاژ خط پایه برای حفظ حرکت خطی صاف در سراسر سیستمهای اتوماسیون چرخه بالا-است. با تجزیه و تحلیل عمق القای حرارتی در حین انتخاب جزء، انتخاب پوشش سطحی مناسب برای فضای کاری خود، و مشخص کردن ویژگیهای نصب قبل از{2}}ماشینکاری شده قبل از عملیات حرارتی، مکانیسمهای راهنمای خود را از خراشهای فاجعهبار سطح ایزوله میکنید و اطمینان حاصل میکنید که ماشینآلات شما قابلیت تکرار واضح و قابل اعتماد را در میلیونها چرخه عملیاتی حفظ میکنند.